工程主题
覆膜加热为什么是工艺的第一变量?
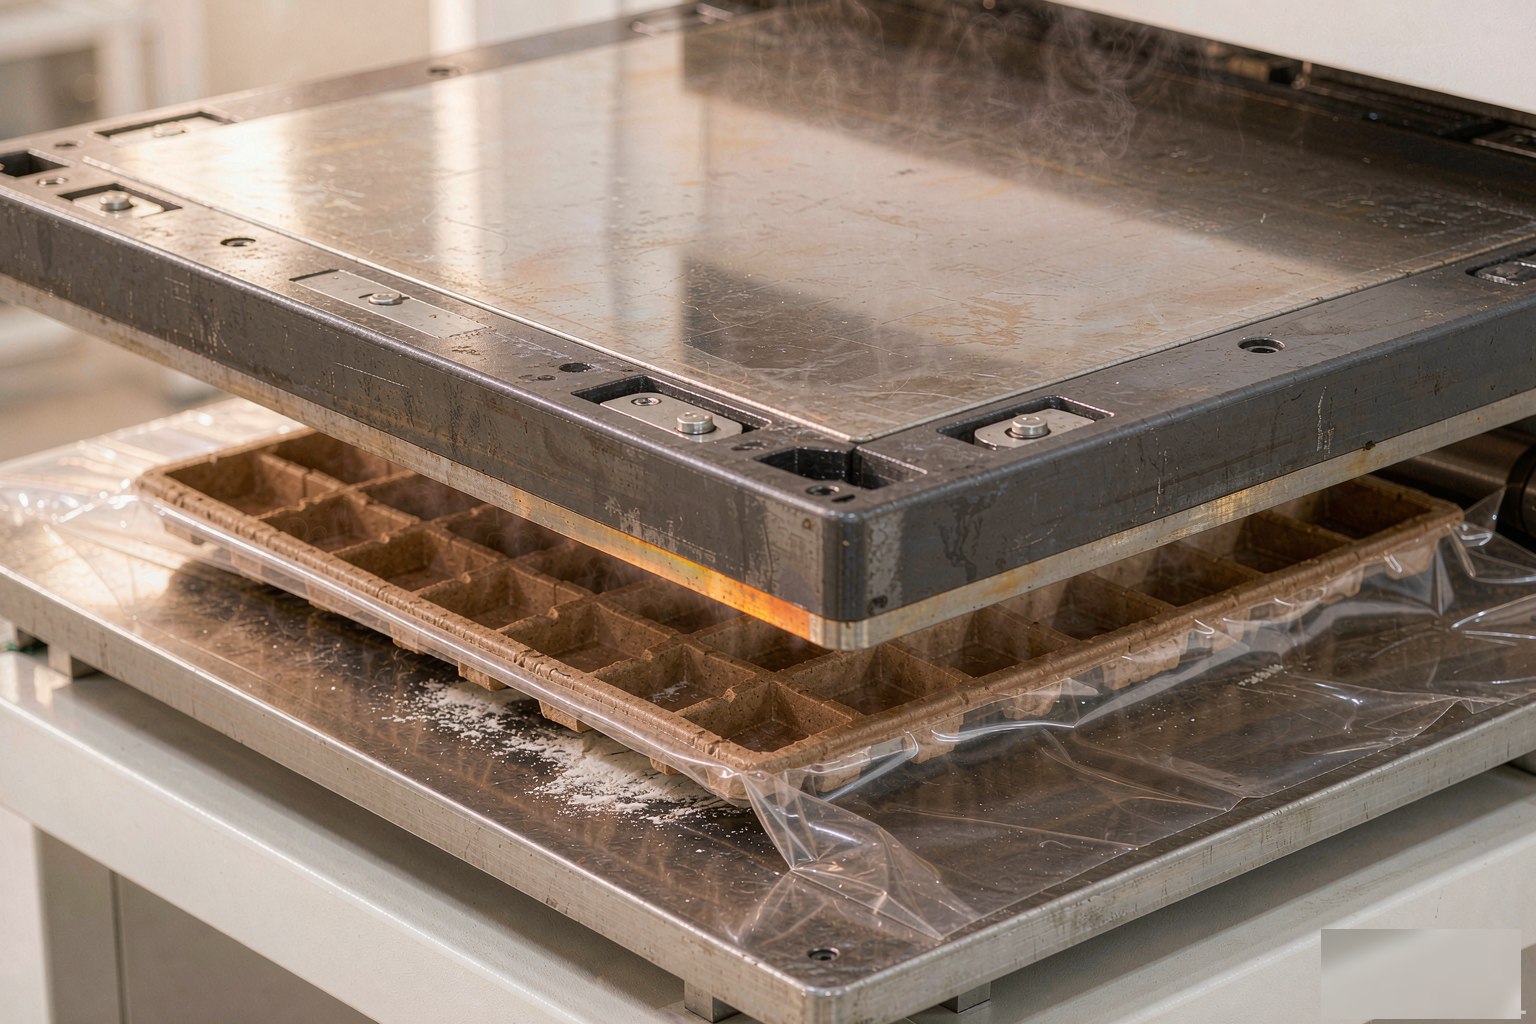
加热决定薄膜的贴合流动性与粘结强度。温度过低贴合不牢,过高则薄膜降解——均匀、可控的加热是覆膜质量的地基。
加热要点
温度窗口
每种薄膜有最佳贴合温度带,如 PE 130–160 °C。
均匀性优先
面内温差 >10 °C 就会出现局部贴合不良。
预热纸浆
托盘含水率与预热温度直接影响结合。
分区控制
分区独立调节,可依据实际情况合理加减,使覆膜效果更好。
各薄膜典型贴合温度
以工艺验证与薄膜 TDS 为准。
| PE | 130–160 °C |
|---|---|
| PP | 150–180 °C |
| PLA | 140–180 °C |
| CPET | 160–200 °C |
| 面内温差要求 | ≤ ±10 °C |
| 控制方式 | 红外测温 + 分区控制 |
加热常见问题
温度高一点贴合更牢吗?
超过上限薄膜会降解发脆,强度反而下降,要贴在窗口内。
深腔托盘加热有什么特殊要求?
深腔需要更长加热与贴合时间,避免角落架空。
冬天车间温度低影响吗?
会影响托盘预热与薄膜初始温度,建议设定产线环境下限。