工程主题
真空成型如何保证薄膜完全贴合托盘表面?
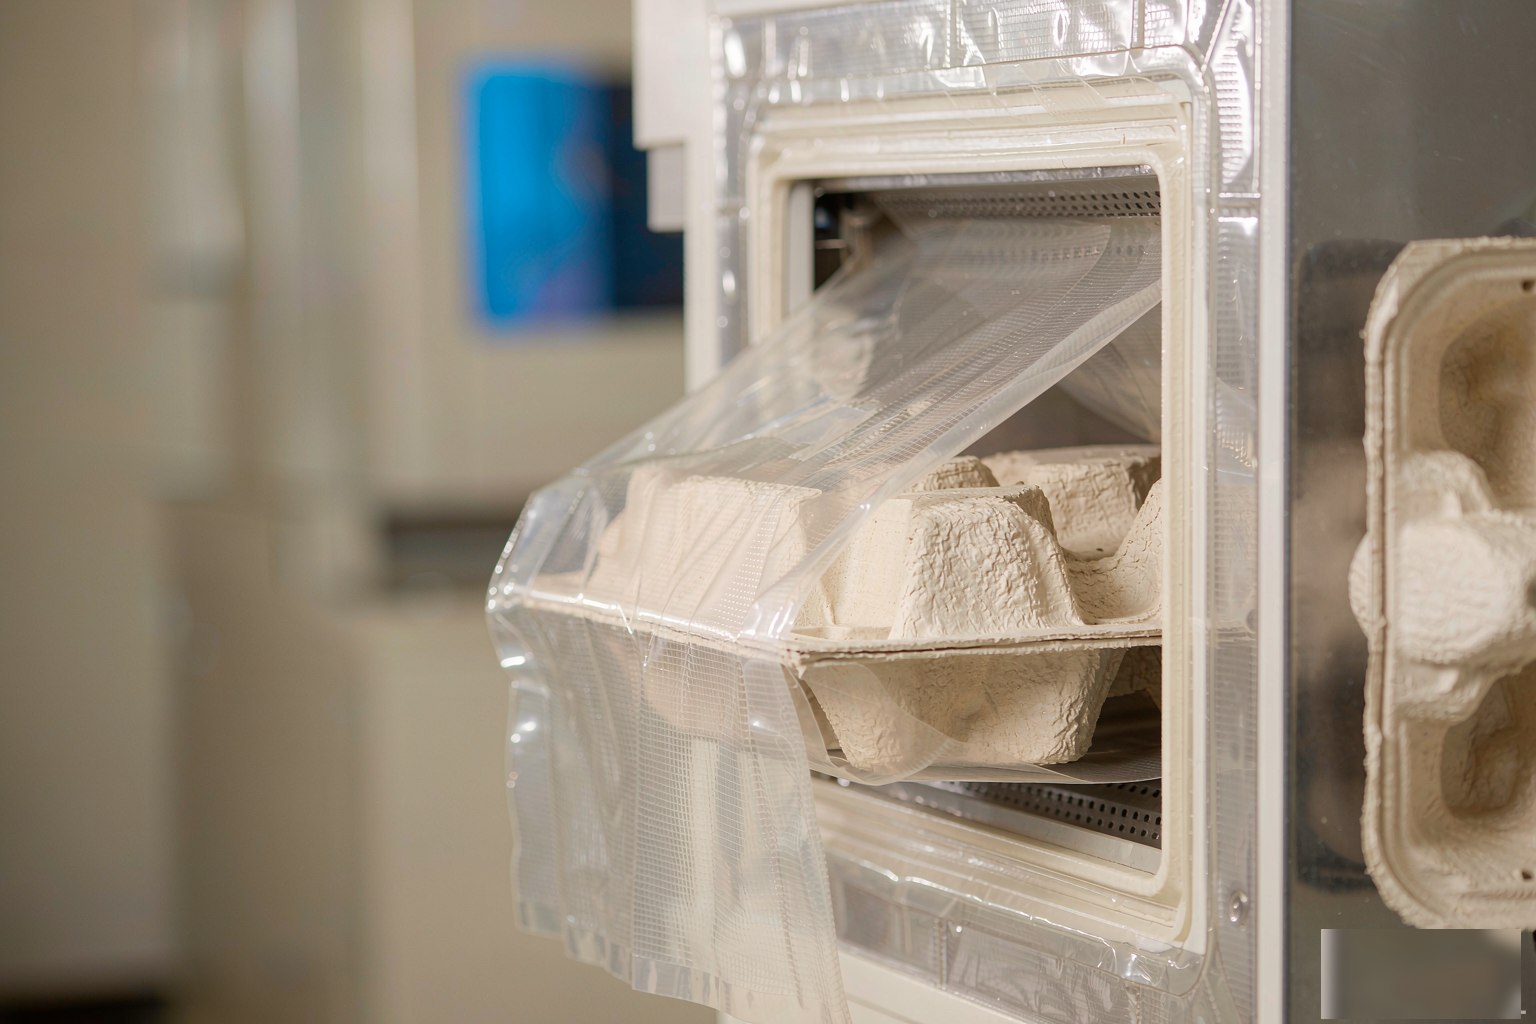
加热软化的薄膜靠真空压差贴合到托盘表面。真空度、抽气速率与排气路径共同决定贴合的完整度与速度。
真空要点
真空度足够
采用 2XB/2BHB 610 H16 侧流式真空风机,单台最大真空约 −0.235 bar(50 Hz);四台并联主要提高抽气量与抽真空速度。
抽气速率匹配
速率过快导致褶皱,过慢贴合不全。
排气路径设计
托盘微孔与模面排气槽协同排气。
保压定型
贴合后保压冷却定型防止回弹。
DNW 真空成型参数参考
V1.0 建议。
| 真空系统 | 4 × 2XB/2BHB 610 H16(以当前设备为例) |
|---|---|
| 单台最大真空 | ≈ −0.235 bar @ 50 Hz |
| 单台最大流量 | ≈ 270 m³/h |
| 4 台并联作用 | 主要提高抽气量及抽真空速度 |
| 实际工作真空度 | 模具端实测 |
| 真空贴合/保压时间 | 约 4–8 s 作为初始窗口 |
| 深腔产品 | 重点优化排气、抽真空速度、膜材延伸性、圆角及加热均匀性 |
| 真空验证 | 真空度 + 贴合率 + 角部状态 + 膜厚变化 |
真空常见问题
托盘纤维会漏气吗?
裸纤维会;覆膜侧不漏,排气设计集中在非贴合面。
贴合不全的常见原因?
真空度不足、排气不畅或薄膜温度不够,按顺序排查。
怎么检验贴合质量?
目视 + 截面切片,重点检查角落与深腔底部。